

ໄດ້ເຄື່ອງປ້ອນທໍ່ໄດ້ກາຍເປັນອຸປະກອນທີ່ຂາດບໍ່ໄດ້ໃນການດໍາເນີນງານການປຸງແຕ່ງທໍ່ແລະທໍ່ທີ່ທັນສະໄຫມ, ເຊິ່ງເຮັດໃຫ້ຊ່ອງຫວ່າງລະຫວ່າງການເກັບຮັກສາວັດຖຸດິບແລະເຄື່ອງຈັກຕັດຫຼືກອບເປັນຈໍານວນຄວາມໄວສູງ. ການວິເຄາະທີ່ສົມບູນແບບນີ້ກວດເບິ່ງບົດບາດພື້ນຖານຂອງທໍ່ feeders ໃນສາຍການຜະລິດອັດຕະໂນມັດ, ຄົ້ນຫາວິວັດທະນາການເຕັກໂນໂລຢີ, ອົງປະກອບຫຼັກ, ແລະຂໍ້ໄດ້ປຽບທີ່ສໍາຄັນທີ່ພວກເຂົານໍາມາສູ່ປະສິດທິພາບການຜະລິດ. ການສົນທະນາໄດ້ກວມເອົາສອງການຕັ້ງຄ່າຕົ້ນຕໍ - ເຄື່ອງປ້ອນທໍ່ອັດຕະໂນມັດແລະເຄິ່ງອັດຕະໂນມັດຢ່າງເຕັມທີ່ - ພ້ອມກັບຄໍາຮ້ອງສະຫມັກຂອງພວກເຂົາໃນທົ່ວອຸດສາຫະກໍາຕັ້ງແຕ່ຍານຍົນແລະອາວະກາດຈົນເຖິງການກໍ່ສ້າງແລະພະລັງງານທົດແທນ. ໂດຍຜ່ານການກວດສອບລາຍລະອຽດຂອງລະບົບການຄວບຄຸມ servo motor, ການໂຕ້ຕອບຂອງມະນຸດ - ເຄື່ອງ, ຄວາມສາມາດໃນການຈັດການວັດສະດຸ, ແລະການເຊື່ອມໂຍງກັບອຸປະກອນລົງລຸ່ມ, ບົດຄວາມສະແດງໃຫ້ເຫັນວ່າເປັນຫຍັງ feeder ທໍ່ໄດ້ກາຍເປັນກະດູກສັນຫຼັງທີ່ສໍາຄັນຂອງການດໍາເນີນງານການປຸງແຕ່ງທໍ່ທີ່ທັນສະໄຫມ.
1. ການກໍານົດຕົວປ້ອນທໍ່ແລະບົດບາດຂອງມັນໃນການຜະລິດທີ່ທັນສະໄຫມ
ໄດ້ເຄື່ອງປ້ອນທໍ່ເປັນອຸປະກອນພິເສດທີ່ອອກແບບມາເພື່ອສົ່ງວັດສະດຸທໍ່ແບບອັດຕະໂນມັດ ຫຼືເຄິ່ງອັດຕະໂນມັດ—ເຊັ່ນ: ທໍ່ທອງແດງ, ທໍ່ເຫລໍກ, ທໍ່ອາລູມີນຽມ, ແລະທໍ່ສະແຕນເລດ-ເຖິງເຄື່ອງຈັກປຸງແຕ່ງທາງລຸ່ມ ລວມທັງເຄື່ອງຕັດ, ເຄື່ອງກົດ, ແລະອຸປະກອນເຊື່ອມ. ຢູ່ໃນຫຼັກຂອງມັນ, feeder ທໍ່ເຮັດຫນ້າທີ່ເປັນການໂຕ້ຕອບທີ່ສໍາຄັນລະຫວ່າງການເກັບຮັກສາວັດຖຸດິບແລະຂະບວນການຜະລິດ, ໃຫ້ແນ່ໃຈວ່າທໍ່ໄດ້ຖືກນໍາສະເຫນີໃຫ້ອຸປະກອນການປຸງແຕ່ງໃນທິດທາງທີ່ຖືກຕ້ອງ, ໄລຍະຫ່າງ, ແລະອັດຕາເພື່ອຮັກສາການຜະລິດຢ່າງຕໍ່ເນື່ອງ, ປະສິດທິພາບ.
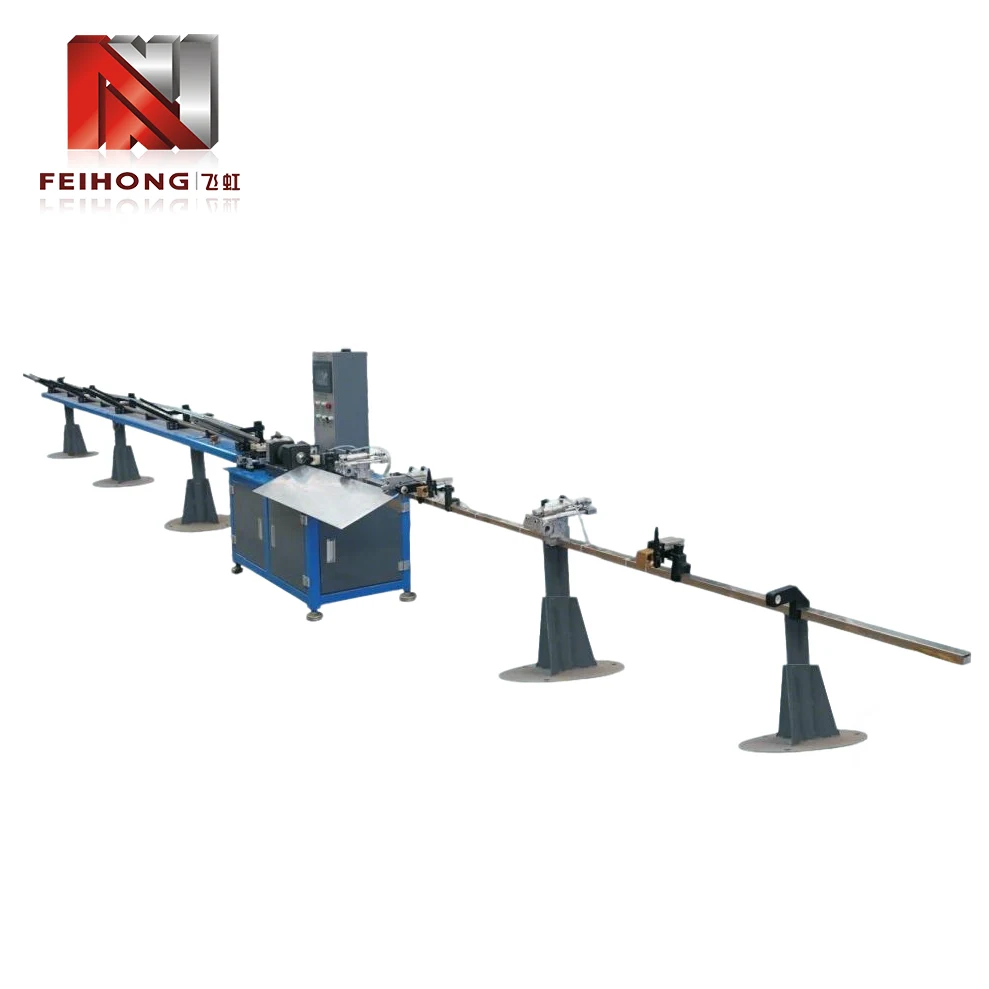 ເຄື່ອງປ້ອນທໍ່ອັດຕະໂນມັດຢ່າງເຕັມສ່ວນປະສົມປະສານກັບເຄື່ອງຕັດຄວາມໄວສູງໃນສະພາບແວດລ້ອມການຜະລິດທີ່ທັນສະໄຫມ.
ໃນສະພາບແວດລ້ອມການຜະລິດແບບດັ້ງເດີມ, ການໃຫ້ອາຫານທໍ່ແມ່ນການດໍາເນີນງານດ້ວຍມື: ຜູ້ປະກອບການຈະເອົາທໍ່ແຕ່ລະຄົນ, ວາງມັນໄວ້ໃນເຄື່ອງຕັດຫຼືເຄື່ອງປຸງແຕ່ງ, ແລະເອົາຊິ້ນສໍາເລັດຮູບ. ວິທີການນີ້ບໍ່ພຽງແຕ່ໃຊ້ແຮງງານຫຼາຍ, ແຕ່ຍັງໄດ້ນໍາສະເຫນີການປ່ຽນແປງທີ່ສໍາຄັນໃນຄວາມໄວແລະຄຸນນະພາບການຜະລິດ. ເຄື່ອງປ້ອນທໍ່ກໍາຈັດຄວາມບໍ່ມີປະສິດທິພາບເຫຼົ່ານີ້ໂດຍອັດຕະໂນມັດຂະບວນການການຈັດການວັດສະດຸ, ເຮັດໃຫ້ການໃຫ້ອາຫານທີ່ສອດຄ່ອງ, ຊ້ໍາຊ້ອນທີ່ສະຫນັບສະຫນູນການຜະລິດທີ່ມີປະລິມານສູງດ້ວຍການແຊກແຊງຫນ້ອຍທີ່ສຸດຂອງມະນຸດ.
ຄວາມສໍາຄັນຂອງທໍ່ feeder ຂະຫຍາຍອອກໄປນອກເຫນືອຈາກການປະຫຍັດແຮງງານທີ່ງ່າຍດາຍ. ໃນການຜະລິດທີ່ທັນສະ ໄໝ, ບ່ອນທີ່ການຜະລິດແບບທັນເວລາແລະຫຼັກການການຜະລິດທີ່ບໍ່ສະ ໝໍ່າ ສະ ເໝີ, ຄວາມສາມາດໃນການຮັກສາການໄຫຼວຽນຂອງວັດສະດຸທີ່ສະ ໝໍ່າ ສະ ເໝີ ໄປສູ່ອຸປະກອນການປຸງແຕ່ງແມ່ນມີຄວາມ ຈຳ ເປັນເພື່ອບັນລຸຜົນຜະລິດທີ່ດີທີ່ສຸດ. feeder ທໍ່ບັນລຸໄດ້ນີ້ໂດຍຜ່ານການປະສົມປະສານຂອງຄວາມແມ່ນຍໍາກົນຈັກ, ການຄວບຄຸມເອເລັກໂຕຣນິກ, ແລະການຮັບຮູ້ອັດສະລິຍະ, ເຮັດໃຫ້ມັນເປັນພື້ນຖານຂອງສາຍການປຸງແຕ່ງທໍ່ອັດຕະໂນມັດໃນທົ່ວອຸດສາຫະກໍາຫຼາຍ.
2. ວິວັດທະນາການທາງດ້ານເທກໂນໂລຍີຂອງອຸປະກອນການໃຫ້ອາຫານທໍ່
ການເດີນທາງຈາກການຈັດການທໍ່ດ້ວຍມືໄປຫາເຄື່ອງປ້ອນທໍ່ທີ່ຊັບຊ້ອນຂອງມື້ນີ້ສະທ້ອນໃຫ້ເຫັນເຖິງເສັ້ນທາງທີ່ກວ້າງຂວາງຂອງເຄື່ອງຈັກອັດຕະໂນມັດອຸດສາຫະກໍາ. ຄວາມເຂົ້າໃຈວິວັດທະນາການນີ້ສະຫນອງສະພາບການທີ່ຈໍາເປັນສໍາລັບການຊື່ນຊົມຄວາມສາມາດຂອງລະບົບການໃຫ້ອາຫານທໍ່ທີ່ທັນສະໄຫມ.
2.1 ຍຸກຂອງການຈັດການທໍ່ດ້ວຍມື
ໃນຕອນຕົ້ນຂອງການປຸງແຕ່ງທໍ່ແລະທໍ່, ການຈັດການວັດສະດຸທັງຫມົດໄດ້ຖືກປະຕິບັດດ້ວຍຕົນເອງ. ຄົນງານຈະດຶງເອົາທໍ່ແຕ່ລະອັນຈາກບ່ອນເກັບມ້ຽນ, ເອົາໄປໃສ່ເຄື່ອງຕັດ ຫຼື ກອບເປັນຈໍານວນ, ແລະ ປ້ອນເຂົ້າໃສ່ອຸປະກອນປຸງແຕ່ງດ້ວຍຕົນເອງ. ວິທີການນີ້ໄດ້ຖືກຈໍາກັດໂດຍພື້ນຖານແລ້ວໂດຍປັດໃຈຂອງມະນຸດ: ຄວາມເຫນື່ອຍລ້າ, ຄວາມບໍ່ສອດຄ່ອງ, ແລະບໍ່ສາມາດຮັກສາອັດຕາອາຫານທີ່ຄົງທີ່ໃນໄລຍະການປ່ຽນແປງທີ່ຍາວນານ. ຍິ່ງໄປກວ່ານັ້ນ, ການຈັດການດ້ວຍມືມີຄວາມສ່ຽງດ້ານຄວາມປອດໄພທີ່ສໍາຄັນ, ໂດຍສະເພາະໃນເວລາທີ່ເຮັດວຽກກັບທໍ່ທີ່ມີຂອບຫນັກຫຼືແຫຼມ.
2.2 ການນໍາສະເໜີລະບົບອາຫານແບບກົນຈັກ
ລະບົບການໃຫ້ອາຫານແບບກົນຈັກຄັ້ງທຳອິດປະກົດຂຶ້ນໃນກາງສະຕະວັດທີ 20, ໂດຍປົກກະຕິແມ່ນໃຊ້ເຄື່ອງລຳລຽງລູກກອກແບບງ່າຍດາຍ ຫຼື ກົນໄກທີ່ຂັບເຄື່ອນດ້ວຍລະບົບຕ່ອງໂສ້ເພື່ອເຄື່ອນຍ້າຍທໍ່ຕາມສາຍການຜະລິດ. ລະບົບເບື້ອງຕົ້ນເຫຼົ່ານີ້ຫຼຸດລົງຄວາມພະຍາຍາມຄູ່ມືບາງຢ່າງແຕ່ຍັງຕ້ອງການການແຊກແຊງຂອງຜູ້ປະຕິບັດງານສໍາລັບການໂຫຼດແລະຕໍາແຫນ່ງ. ພວກເຂົາເຈົ້າຂາດການຄວບຄຸມທີ່ຊັດເຈນກ່ຽວກັບຄວາມຍາວແລະເວລາຂອງອາຫານ, ຈໍາກັດປະສິດທິພາບຂອງເຂົາເຈົ້າສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ມີຄວາມແມ່ນຍໍາສູງ.
2.3 ການເພີ່ມຂຶ້ນຂອງເຄື່ອງປ້ອນທໍ່ທີ່ຄວບຄຸມດ້ວຍຄອມພິວເຕີ
ດ້ວຍການມາເຖິງຂອງຕົວຄວບຄຸມຕາມເຫດຜົນຂອງໂປຣແກຣມ (PLCs) ແລະເທກໂນໂລຍີ servo motor ໃນຊຸມປີ 1980 ແລະ 1990, ເຄື່ອງປ້ອນທໍ່ມີການຫັນປ່ຽນຢ່າງໃຫຍ່ຫຼວງ. ລະບົບທີ່ຄວບຄຸມດ້ວຍຄອມພິວເຕີສາມາດຄວບຄຸມຄວາມຍາວ, ຄວາມໄວ, ແລະຄວາມເລັ່ງຂອງອາຫານໄດ້ຊັດເຈນ, ເຮັດໃຫ້ການຈັດວາງທໍ່ທີ່ສອດຄ່ອງສໍາລັບການດໍາເນີນງານການຕັດຫຼືກອບເປັນຈໍານວນ. ການເຊື່ອມໂຍງຂອງການໂຕ້ຕອບຂອງມະນຸດກັບເຄື່ອງຈັກ (HMIs) ໄດ້ອະນຸຍາດໃຫ້ຜູ້ປະຕິບັດງານສາມາດກໍານົດພາລາມິເຕີໄດ້ງ່າຍແລະຕິດຕາມການປະຕິບັດ, ຫຼຸດຜ່ອນເວລາການຕິດຕັ້ງແລະປັບປຸງປະສິດທິພາບອຸປະກອນໂດຍລວມ.
2.4 ເຄື່ອງປ້ອນທໍ່ທີ່ທັນສະໄຫມ: ສະຕິປັນຍາແລະການເຊື່ອມຕໍ່
ເຄື່ອງປ້ອນທໍ່ຂອງມື້ນີ້ແມ່ນອຸປະກອນທີ່ມີຄວາມຊັບຊ້ອນສູງທີ່ລວມເອົາເຊັນເຊີ, ບັນທຶກຂໍ້ມູນ, ແລະໂປໂຕຄອນການສື່ສານສໍາລັບການເຊື່ອມໂຍງກັບລະບົບອັດຕະໂນມັດໃນທົ່ວໂຮງງານ. ເຄື່ອງປ້ອນທໍ່ທີ່ທັນສະໄຫມສາມາດປັບຕົວອັດຕະໂນມັດກັບການປ່ຽນແປງຂອງເສັ້ນຜ່າກາງທໍ່, ຄວາມຫນາຂອງກໍາແພງ, ແລະອົງປະກອບຂອງວັດສະດຸ, ຮັບປະກັນການປະຕິບັດການໃຫ້ອາຫານທີ່ດີທີ່ສຸດພາຍໃຕ້ເງື່ອນໄຂທີ່ມີການປ່ຽນແປງ. ພວກເຂົາຍັງສະແດງຄວາມສາມາດໃນການບໍາລຸງຮັກສາທີ່ຄາດເດົາ, ແຈ້ງເຕືອນຜູ້ປະຕິບັດງານກ່ຽວກັບບັນຫາທີ່ອາດຈະເກີດຂື້ນກ່ອນທີ່ມັນຈະເຮັດໃຫ້ເກີດການຢຸດເຮັດວຽກ.
ການວິວັດທະນາການນີ້ໄດ້ສ້າງຕັ້ງເຄື່ອງປ້ອນທໍ່ເປັນຕົວຊ່ວຍສໍາຄັນຂອງການຜະລິດແບບກ້າວຫນ້າ, ໃຫ້ບໍລິສັດສາມາດບັນລຸອັດຕາການຜະລິດທີ່ສູງຂຶ້ນ, ປັບປຸງຄຸນນະພາບ, ແລະຄວາມຍືດຫຍຸ່ນຫຼາຍກວ່າເກົ່າໃນການຕອບສະຫນອງຄວາມຕ້ອງການຂອງລູກຄ້າ.
3. ອົງປະກອບຫຼັກ ແລະ ຫຼັກການປະຕິບັດການ
ຄວາມເຂົ້າໃຈກ່ຽວກັບສະຖາປັດຕະຍະກໍາພາຍໃນຂອງທໍ່ feeder ເປັນສິ່ງຈໍາເປັນສໍາລັບການເລືອກອຸປະກອນທີ່ເຫມາະສົມສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ກໍານົດໄວ້ແລະສໍາລັບການບໍາລຸງຮັກສາປະສິດທິພາບແລະການແກ້ໄຂບັນຫາ. ໃນຂະນະທີ່ການອອກແບບແຕກຕ່າງກັນລະຫວ່າງຜູ້ຜະລິດ, ເຄື່ອງປ້ອນທໍ່ສ່ວນໃຫຍ່ແບ່ງປັນສ່ວນປະກອບຫຼັກທົ່ວໄປ.
3.1 ກົນໄກການໂຫຼດ
ກົນໄກການໂຫຼດແມ່ນຮັບຜິດຊອບສໍາລັບການຮັບທໍ່ດິບຈາກ rack ການເກັບຮັກສາຫຼື conveyor ແລະນໍາສະເຫນີໃຫ້ເຂົາເຈົ້າກັບລະບົບການໃຫ້ອາຫານ. ອີງຕາມການອອກແບບ, ການໂຫຼດສາມາດຄູ່ມື, ເຄິ່ງອັດຕະໂນມັດ, ຫຼືອັດຕະໂນມັດຢ່າງເຕັມສ່ວນ. ລະບົບການໂຫຼດອັດຕະໂນມັດມັກຈະໃຊ້ອຸປະກອນຍົກທີ່ຍົກມັດທໍ່ ແລະຊ່ວຍໃຫ້ພວກມັນມ້ວນແຕ່ລະຕົວໃສ່ໃນແຖບອາຫານ.
3.2 ລະບົບຂັບອາຫານ
ລະບົບຂັບອາຫານເຄື່ອນຍ້າຍທໍ່ສົ່ງຕໍ່ໄປຫາສະຖານີປະມວນຜົນ. ໂດຍປົກກະຕິ, ນີ້ປະກອບດ້ວຍຊຸດຂອງ rollers ພະລັງງານຫຼືການຈັດ pinch-roll ຂັບເຄື່ອນໂດຍ servo motor. ມໍເຕີ servo ສະຫນອງການຄວບຄຸມທີ່ຊັດເຈນກ່ຽວກັບຄວາມໄວແລະຄວາມຍາວຂອງອາຫານ, ອະນຸຍາດໃຫ້ feeder ທໍ່ສາມາດຮອງຮັບເສັ້ນຜ່າສູນກາງທໍ່ທີ່ແຕກຕ່າງກັນແລະຄວາມຕ້ອງການການປຸງແຕ່ງ.
3.3 ອົງປະກອບການຊີ້ນໍາ ແລະການຈັດຮຽງ
ເພື່ອຮັບປະກັນວ່າທໍ່ເຂົ້າໄປໃນເຄື່ອງປຸງແຕ່ງຢ່າງຖືກຕ້ອງ, ເຄື່ອງປ້ອນທໍ່ໄດ້ລວມເອົາມ້ວນຄູ່ມື, ແຜ່ນຈັດວາງດ້ານຂ້າງ, ແລະອຸປະກອນຕັ້ງຊື່. ອົງປະກອບເຫຼົ່ານີ້ປ້ອງກັນບໍ່ໃຫ້ skewing, ງໍ, ຫຼື misalignment ທີ່ອາດຈະນໍາໄປສູ່ການຜິດປົກກະຕິການປຸງແຕ່ງ.
3.4 ລະບົບການຄວບຄຸມ
ເຄື່ອງປ້ອນທໍ່ທີ່ທັນສະໄຫມມີອຸປະກອນຄວບຄຸມຕາມເຫດຜົນຂອງໂປຣແກຣມ (PLC) ແລະຫນ້າຈໍສໍາຜັດ HMI ທີ່ເປັນມິດກັບຜູ້ໃຊ້. ລະບົບການຄວບຄຸມການຄຸ້ມຄອງຕົວກໍານົດການຂອງອາຫານ, ຕິດຕາມກວດກາເຊັນເຊີ, ແລະຕິດຕໍ່ສື່ສານກັບອຸປະກອນເທິງນ້ໍາແລະລຸ່ມນ້ໍາ. ລະບົບຈໍານວນຫຼາຍຍັງປະກອບມີຄວາມສາມາດໃນການຕິດຕາມຫ່າງໄກສອກຫຼີກສໍາລັບການຄຸ້ມຄອງການຜະລິດແບບສູນກາງ.
3.5 ເຊັນເຊີ ແລະອຸປະກອນຕອບສະໜອງ
ຊ່ວງຂອງເຊັນເຊີ - ລວມທັງປຸ່ມສະວິດໃກ້ຄຽງ, ເຊັນເຊີ photoelectric, ແລະຕົວເຂົ້າລະຫັດ - ໃຫ້ຄໍາຄິດເຫັນໃນເວລາຈິງກ່ຽວກັບຕໍາແຫນ່ງທໍ່, ຄວາມຍາວຂອງອາຫານ, ແລະສະຖານະຂອງລະບົບ. ຄໍາຕິຊົມນີ້ເຮັດໃຫ້ການຄວບຄຸມແບບວົງປິດ, ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງການໃຫ້ອາຫານທີ່ສອດຄ່ອງແລະການກວດສອບຄວາມຜິດປົກກະຕິໃນຕອນຕົ້ນ.
ຮ່ວມກັນ, ອົງປະກອບເຫຼົ່ານີ້ປະກອບເປັນລະບົບທີ່ເຂັ້ມແຂງທີ່ສາມາດຈັດການກັບຄວາມຫລາກຫລາຍຂອງຂະຫນາດທໍ່ແລະວັດສະດຸໃນຂະນະທີ່ຮັກສາລະດັບຄວາມແມ່ນຍໍາແລະຄວາມຫນ້າເຊື່ອຖືສູງ.
4. ເຕັມອັດຕະໂນມັດທຽບກັບເຄື່ອງປ້ອນທໍ່ເຄິ່ງອັດຕະໂນມັດ
ເຄື່ອງປ້ອນທໍ່ໄດ້ຖືກຈັດປະເພດຢ່າງກວ້າງຂວາງອອກເປັນສອງປະເພດ: ອັດຕະໂນມັດຢ່າງເຕັມສ່ວນແລະເຄິ່ງອັດຕະໂນມັດ. ທາງເລືອກລະຫວ່າງການຕັ້ງຄ່າເຫຼົ່ານີ້ແມ່ນຂຶ້ນກັບປະລິມານການຜະລິດ, ຄວາມພ້ອມຂອງແຮງງານ, ແລະການພິຈາລະນາງົບປະມານ.
4.1 ເຄື່ອງປ້ອນທໍ່ອັດຕະໂນມັດຢ່າງເຕັມສ່ວນ
ເຄື່ອງປ້ອນທໍ່ອັດຕະໂນມັດຢ່າງເຕັມສ່ວນຮຽກຮ້ອງໃຫ້ມີການແຊກແຊງຂອງຜູ້ປະຕິບັດງານຫນ້ອຍທີ່ສຸດ. ພວກມັນປະກອບດ້ວຍການໂຫຼດອັດຕະໂນມັດຈາກວາລະສານຫຼືມັດ, ການໃຫ້ອາຫານຢ່າງຕໍ່ເນື່ອງຂອງທໍ່ແຕ່ລະຄົນ, ແລະການຖອດຊິ້ນສໍາເລັດຮູບອັດຕະໂນມັດ. ລະບົບເຫຼົ່ານີ້ແມ່ນເຫມາະສົມສໍາລັບສະພາບແວດລ້ອມການຜະລິດປະລິມານສູງທີ່ຄວາມສອດຄ່ອງແລະຄວາມໄວແມ່ນສໍາຄັນທີ່ສຸດ. ພາລະບົດບາດຂອງຜູ້ປະຕິບັດງານແມ່ນຈໍາກັດໃນການຕິດຕາມລະບົບ, ປັບຕົວກໍານົດການຜ່ານ HMI, ແລະການທົດແທນການສະຫນອງວັດຖຸດິບ.
Advanced feeders ອັດຕະໂນມັດຢ່າງເຕັມສ່ວນຍັງສາມາດປະສົມປະສານກັບອຸປະກອນ downstream ເຊັ່ນເຄື່ອງ chamfering, ຫນ່ວຍ threading, ແລະສະຖານີການເຊື່ອມໂລຫະ, ການສ້າງຈຸລັງການຜະລິດອັດຕະໂນມັດຢ່າງເຕັມສ່ວນ.
4.2 ເຄື່ອງປ້ອນທໍ່ເຄິ່ງອັດຕະໂນມັດ
ເຄື່ອງປ້ອນທໍ່ເຄິ່ງອັດຕະໂນມັດຕ້ອງການຜູ້ປະຕິບັດການທີ່ຈະໂຫຼດແຕ່ລະທໍ່ດ້ວຍຕົນເອງເຂົ້າໄປໃນກົນໄກການໃຫ້ອາຫານ. feeder ຫຼັງຈາກນັ້ນໃຊ້ເວລາໃນໄລຍະຕໍາແຫນ່ງທີ່ຊັດເຈນແລະຄວາມກ້າວຫນ້າຂອງທໍ່ກັບສະຖານີປະມວນຜົນ. ປະເພດຂອງ feeder ນີ້ແມ່ນເຫມາະສົມສໍາລັບການຜະລິດປະລິມານຕ່ໍາຫຼືສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ທໍ່ມາໃນຄວາມຍາວແຕກຕ່າງກັນຫຼືຂະຫນາດທີ່ມີຄວາມຫຍຸ້ງຍາກທີ່ຈະອັດຕະໂນມັດ. ໂດຍທົ່ວໄປແລ້ວເຄື່ອງປ້ອນເຄິ່ງອັດຕະໂນມັດແມ່ນມີລາຄາບໍ່ແພງ ແລະຮັກສາງ່າຍກວ່າເຄື່ອງປ້ອນອັດຕະໂນມັດເຕັມຮູບແບບ.
4.3 ການປຽບທຽບຄວາມສາມາດ
ຕາຕະລາງຕໍ່ໄປນີ້ສະຫຼຸບຄວາມແຕກຕ່າງທີ່ ສຳ ຄັນລະຫວ່າງສອງປະເພດ:
| ຄຸນສົມບັດ | ອັດຕະໂນມັດຢ່າງເຕັມສ່ວນ | ເຄິ່ງອັດຕະໂນມັດ |
|---|---|---|
| ວິທີການໂຫຼດ | ອັດຕະໂນມັດຈາກວາລະສານ/ຊຸດ | ການໂຫຼດຕົວປະຕິບັດການຄູ່ມື |
| ການມີສ່ວນຮ່ວມຂອງຜູ້ປະຕິບັດງານ | ໜ້ອຍທີ່ສຸດ (ຕິດຕາມເທົ່ານັ້ນ) | ຮຽກຮ້ອງໃຫ້ມີການໂຫຼດປົກກະຕິ |
| ຄວາມໄວການຜະລິດ | ສູງ, ຢ່າງຕໍ່ເນື່ອງ | ປານກາງ, ຂຶ້ນກັບຜູ້ປະກອບການ |
| ຄວາມຍືດຫຍຸ່ນສໍາລັບຂະຫນາດທໍ່ທີ່ແຕກຕ່າງກັນ | ດີ (ມີການປັບ) | ທີ່ດີເລີດ (ການປ່ຽນແປງຄູ່ມື) |
| ຄໍາຮ້ອງສະຫມັກທົ່ວໄປ | ການຜະລິດຂະໜາດໃຫຍ່, ລົດຍົນ, HVAC | ຮ້ານຄ້າວຽກເຮັດງານທໍາ, fabrication custom |
| ຕົ້ນທຶນ | ສູງກວ່າ | ຕ່ໍາກວ່າ |
ທັງສອງປະເພດມີສະຖານທີ່ຂອງພວກເຂົາໃນການຜະລິດທີ່ທັນສະໄຫມ, ແລະການຕັດສິນໃຈມັກຈະຂຶ້ນກັບການວິເຄາະຢ່າງລະອຽດກ່ຽວກັບຄວາມຕ້ອງການການຜະລິດແລະຜົນຕອບແທນຂອງປະສິດທິພາບການດໍາເນີນງານ.
5. ຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸແລະຂອບເຂດການນໍາໃຊ້
ໄດ້ເຄື່ອງປ້ອນທໍ່ໄດ້ຖືກອອກແບບເພື່ອຈັດການກັບອຸປະກອນທໍ່ທໍ່ຢ່າງກວ້າງຂວາງ, ເຮັດໃຫ້ມັນມີຄວາມຫລາກຫລາຍໃນທົ່ວອຸດສາຫະກໍາຕ່າງໆ.
5.1 ປະເພດວັດສະດຸ
ເຄື່ອງປ້ອນທໍ່ແມ່ນໃຊ້ທົ່ວໄປກັບ:
- ທໍ່ທອງແດງ:ໃຊ້ໃນລະບົບ HVAC, ທໍ່ນ້ຳ, ແລະເຄື່ອງເຮັດຄວາມເຢັນ
- ທໍ່ເຫລໍກ (ຄາບອນ, ສະແຕນເລດ, galvanized):ໃຊ້ໃນການກໍ່ສ້າງ, ລະບົບໄອເສຍລົດຍົນ, ແລະການນໍາໃຊ້ໂຄງສ້າງ
- ທໍ່ອາລູມິນຽມ:ໃຊ້ໃນອາວະກາດ, ເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນໃນລົດຍົນ, ແລະໂຄງສ້າງທີ່ມີນ້ໍາຫນັກເບົາ
- ທໍ່ພາດສະຕິກແລະປະສົມ:ນໍາໃຊ້ເຂົ້າໃນການປຸງແຕ່ງສານເຄມີ ແລະໂທລະຄົມມະນາຄົມ
- ທໍ່ໂລຫະປະສົມ:ໃຊ້ໃນຄໍາຮ້ອງສະຫມັກທີ່ມີອຸນຫະພູມສູງແລະຄວາມກົດດັນສູງ
ເຄື່ອງປ້ອນທໍ່ຕ້ອງໄດ້ຮັບການຕິດຕັ້ງດ້ວຍອົງປະກອບຍຶດແລະທິດທາງທີ່ເຫມາະສົມເພື່ອຮອງຮັບການສໍາເລັດຮູບດ້ານ, ຄວາມແຂງ, ແລະນ້ໍາຫນັກຂອງວັດສະດຸສະເພາະທີ່ກໍາລັງປຸງແຕ່ງ.
5.2 ເສັ້ນຜ່າສູນກາງຂອງທໍ່ ແລະຄວາມຍາວ
ເຄື່ອງປ້ອນທໍ່ທີ່ທັນສະໄຫມມີຢູ່ໃນຫຼາຍໆຂະຫນາດ, ມີຄວາມສາມາດຕັ້ງແຕ່ທໍ່ເສັ້ນຜ່າກາງຂະຫນາດນ້ອຍ (6 ມມ) ໄປຫາທໍ່ທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່ (ເຖິງ 150 ມມຫຼືຫຼາຍກວ່ານັ້ນ). ຄວາມຍາວຂອງອາຫານແມ່ນຍັງປັບໄດ້, ມີບາງລະບົບທີ່ສາມາດໃຫ້ຄວາມຍາວຂອງອາຫານເກີນ 10 ແມັດ.
5.3 ອຸດສາຫະກໍາຄໍາຮ້ອງສະຫມັກທີ່ສໍາຄັນ
ຄວາມຫຼາກຫຼາຍຂອງເຄື່ອງປ້ອນທໍ່ເຮັດໃຫ້ພວກມັນມີຄວາມຈຳເປັນໃນຂະແໜງການຕໍ່ໄປນີ້:
- ລົດຍົນ:ການຜະລິດທໍ່ລະບາຍອາກາດ, ສາຍເບກ, ສາຍນໍ້າມັນເຊື້ອໄຟ, ແລະທໍ່ໂຄງສ້າງ
- HVAC ແລະເຄື່ອງເຮັດຄວາມເຢັນ:ການຜະລິດເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນ, ທໍ່ລະບາຍຄວາມຮ້ອນ, ແລະສາຍເຄື່ອງເຮັດຄວາມເຢັນ
- ການກໍ່ສ້າງ ແລະ ພື້ນຖານໂຄງລ່າງ:ການຜະລິດ scaffolding, handrails, ແລະສະຫນັບສະຫນູນໂຄງສ້າງ
- ຍານອາວະກາດ:ການຜະລິດທໍ່ໄຮໂດຼລິກ, ສາຍນໍ້າມັນເຊື້ອໄຟ, ແລະອົງປະກອບໂຄງສ້າງ
- ພະລັງງານທົດແທນ:ການຜະລິດກອບກະດານແສງຕາເວັນ, ພາກສ່ວນໂຄງສ້າງຂອງກັງຫັນລົມ, ແລະທໍ່ລະບາຍຄວາມຮ້ອນໃຕ້ດິນ
ແຕ່ລະອຸດສາຫະກໍາວາງຄວາມຕ້ອງການສະເພາະກ່ຽວກັບທໍ່ feeder, ເຊັ່ນ: ການດໍາເນີນງານຄວາມໄວສູງສໍາລັບສາຍລົດຍົນຫຼືຄວາມແມ່ນຍໍາທີ່ສຸດສໍາລັບຄໍາຮ້ອງສະຫມັກທາງອາກາດ. ການອອກແບບ modular ຂອງ feeders ທໍ່ທີ່ທັນສະໄຫມອະນຸຍາດໃຫ້ເຂົາເຈົ້າໄດ້ຮັບການປັບແຕ່ງສໍາລັບຄວາມຕ້ອງການທີ່ແຕກຕ່າງກັນເຫຼົ່ານີ້.
6. ການປະສົມປະສານກັບລະບົບການຕັດແລະກອບເປັນຈໍານວນ
ເຄື່ອງປ້ອນທໍ່ທີ່ບໍ່ຄ່ອຍເຮັດວຽກຢູ່ໃນການໂດດດ່ຽວ; ມັນປົກກະຕິແລ້ວແມ່ນສ່ວນຫນຶ່ງຂອງສາຍການຜະລິດທີ່ປະກອບມີການຕັດ, ກອບເປັນຈໍານວນ, chamfering, ຫຼືອຸປະກອນການເຊື່ອມໂລຫະ. ການເຊື່ອມໂຍງທີ່ເຫມາະສົມແມ່ນສໍາຄັນສໍາລັບການບັນລຸການໄຫຼເຂົ້າຂອງວັດສະດຸ seamless ແລະ maximize ຜົນຜະລິດໂດຍລວມ.
6.1 ການປະສານງານກັບເຄື່ອງຕັດ
ໃນເສັ້ນຕັດປົກກະຕິ, ເຄື່ອງປ້ອນທໍ່ຈະກ້າວໄປສູ່ຄວາມຍາວທີ່ກໍານົດໄວ້ກ່ອນ, ຫຼັງຈາກນັ້ນຢຸດຊົ່ວຄາວໃນຂະນະທີ່ເຄື່ອງຕັດ - ມັກຈະເປັນເຄື່ອງຕັດຮູບວົງມົນທີ່ມີຄວາມໄວສູງຫຼືເຄື່ອງຕັດເລເຊີ - ດໍາເນີນການຕັດ. feeder ຫຼັງຈາກນັ້ນກ້າວຫນ້າພາກສ່ວນຕໍ່ໄປ. ການປະຕິບັດການ synchronous ນີ້ຮຽກຮ້ອງໃຫ້ມີການສື່ສານທີ່ຊັດເຈນລະຫວ່າງຕົວຄວບຄຸມ feeder ແລະລະບົບການຄວບຄຸມຂອງເຄື່ອງຕັດ, ມັກຈະຜ່ານການໂຕ້ຕອບ fieldbus ເຊັ່ນ Profinet ຫຼື EtherCAT.
6.2 ການປະສານງານກັບການສ້າງຮູບແບບແລະອຸປະກອນການສໍາເລັດຮູບ
ສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຮຽກຮ້ອງໃຫ້ມີການບິດທໍ່, flaring, ຫຼື threading, feeder ທໍ່ຕ້ອງສົ່ງທໍ່ກັບສະຖານີກອບເປັນຈໍານວນໃນທິດທາງທີ່ຖືກຕ້ອງແລະໃນເວລາທີ່ເຫມາະສົມ. ລະບົບຂັ້ນສູງລວມເອົາການຈັດຕໍາແຫນ່ງທີ່ມີການຄວບຄຸມ servo ທີ່ສາມາດ rotate ທໍ່ກັບມຸມສະເພາະໃດຫນຶ່ງກ່ອນທີ່ມັນຈະເຂົ້າໄປໃນຕາຍກອບເປັນຈໍານວນ, ເຮັດໃຫ້ການດໍາເນີນງານຫຼາຍຂັ້ນຕອນສະລັບສັບຊ້ອນ.
6.3 ການປະສົມປະສານກັບ Stackers ແລະລໍາລຽງ
ຫຼັງຈາກການປຸງແຕ່ງ, ທໍ່ສໍາເລັດຮູບໄດ້ຖືກໂຍກຍ້າຍອອກໂດຍປົກກະຕິໂດຍ stacker ຫຼືລະບົບ conveyor. ລະບົບການຄວບຄຸມຂອງທໍ່ feeder ສາມາດປະສານງານກັບອຸປະກອນລຸ່ມນ້ໍາເຫຼົ່ານີ້ເພື່ອຮັບປະກັນການ handoff ລຽບແລະປ້ອງກັນບໍ່ໃຫ້ເກີດຄໍຂວດ.
6.4 ບົດບາດຂອງການໂຕ້ຕອບມະນຸດກັບເຄື່ອງຈັກ (HMI)
HMI ເຮັດຫນ້າທີ່ເປັນຈຸດສູນກາງສໍາລັບການສ້າງຕັ້ງແລະຕິດຕາມກວດກາລະບົບປະສົມປະສານທັງຫມົດ. ຜູ້ປະກອບການສາມາດປ້ອນຄວາມຍາວຕັດທີ່ຕ້ອງການ, ຄວາມໄວຂອງອາຫານ, ແລະຕົວກໍານົດການອື່ນໆ, ແລະ HMI ສະແດງສະຖານະໃນເວລາຈິງ, ສັນຍານເຕືອນ, ແລະຈໍານວນການຜະລິດ. HMI ທີ່ທັນສະໄຫມມັກຈະປະກອບມີການໂຕ້ຕອບຫນ້າຈໍສໍາຜັດແລະຮູບພາບ intuitive, ເຮັດໃຫ້ການດໍາເນີນງານງ່າຍດາຍແລະຫຼຸດຜ່ອນເສັ້ນໂຄ້ງການຮຽນຮູ້ສໍາລັບຜູ້ປະກອບການໃຫມ່.
7. ການບໍາລຸງຮັກສາ, ຄວາມຫນ້າເຊື່ອຖື, ແລະການພິຈາລະນາການດໍາເນີນງານ
ເພື່ອຮັບປະກັນຊີວິດການບໍລິການທີ່ຍາວນານແລະການປະຕິບັດທີ່ສອດຄ່ອງ, ການຮັກສາປົກກະຕິຂອງ feeder ທໍ່ແມ່ນເປັນສິ່ງຈໍາເປັນ. ການປະຕິບັດຕໍ່ໄປນີ້ແມ່ນແນະນໍາ:
7.1 ຕາຕະລາງການບໍາລຸງຮັກສາປ້ອງກັນ
ໂຄງການບໍາລຸງຮັກສາການປ້ອງກັນທີ່ມີໂຄງສ້າງຄວນປະກອບມີ:
- ກວດສອບປະຈໍາວັນ:ກວດສອບສະພາບຂອງ roller, ກວດສອບສໍາລັບສິ່ງລົບກວນຫຼືການສັ່ນສະເທືອນ, ແລະກວດສອບການອ່ານ HMI
- ການບໍາລຸງຮັກສາອາທິດ:ຫລໍ່ລື່ນຊິ້ນສ່ວນເຄື່ອນທີ່, ເຊັນເຊີທີ່ສະອາດ, ແລະກວດສອບການສອດຄ່ອງຂອງອົງປະກອບທິດທາງ
- ການກວດກາປະຈໍາເດືອນ:ກວດເບິ່ງຄວາມດັນສາຍແອວ ຫຼືຕ່ອງໂສ້, ທົດສອບຟັງຊັນຢຸດສຸກເສີນ, ແລະກວດເບິ່ງປະຫວັດການປຸກ
- ການບໍລິການປະຈໍາເດືອນ:ດໍາເນີນການກວດກາຄວາມເລິກຂອງມໍເຕີ servo, ກ່ອງເກຍ, ແລະການເຊື່ອມຕໍ່ລະບົບການຄວບຄຸມ
- ການປັບປຸງປະຈໍາປີ:ປ່ຽນຊິ້ນສ່ວນທີ່ສວມໃສ່ເຊັ່ນ: ລູກກິ້ງ, ລູກປືນ, ແລະສາຍແອວຂັບ, ແລະປັບອຸປະກອນຕໍານິຕິຊົມຄືນໃໝ່
7.2 ບັນຫາທົ່ວໄປແລະການແກ້ໄຂບັນຫາ
ບາງບັນຫາການດໍາເນີນງານທົ່ວໄປປະກອບມີ:
- ຄວາມຍາວຂອງອາຫານບໍ່ສອດຄ່ອງ:ສ່ວນຫຼາຍແລ້ວແມ່ນເກີດມາຈາກການເຂົ້າລະຫັດບໍ່ຖືກຕ້ອງ, ການເລື່ອນຂອງລູກກິ້ງ, ຫຼືອົງປະກອບຂັບທີ່ສວມໃສ່
- ເຄື່ອງໝາຍດ້ານທໍ່:ເປັນຜົນມາຈາກ rollers ນໍາພາເປື້ອນຫຼືເສຍຫາຍ
- ຄວາມບໍ່ສອດຄ່ອງຂອງທໍ່ເຂົ້າໄປໃນເຄື່ອງປຸງແຕ່ງ:ປົກກະຕິແລ້ວເນື່ອງຈາກການສວມໃສ່ຄູ່ມືຫຼືການປັບຕົວທີ່ບໍ່ຖືກຕ້ອງ
- ຄວາມຜິດພາດການສື່ສານລະຫວ່າງ feeder ແລະເຄື່ອງຕັດ:ປົກກະຕິແລ້ວການແກ້ໄຂໂດຍການກວດສອບສາຍແລະຕົວກໍານົດການໂຄງການ PLC
7.3 ຄຸນສົມບັດຄວາມປອດໄພ
ເຄື່ອງປ້ອນທໍ່ທີ່ທັນສະໄຫມມີຄຸນສົມບັດດ້ານຄວາມປອດໄພຫຼາຍຢ່າງ, ລວມທັງຜ້າມ່ານແສງສະຫວ່າງ, ປຸ່ມຢຸດສຸກເສີນ, ແລະການຂັດຂວາງຄວາມປອດໄພທີ່ປ້ອງກັນການເຮັດວຽກໃນເວລາທີ່ກອງເປີດ. ການຝຶກອົບຮົມທີ່ເຫມາະສົມກ່ຽວກັບລະບົບຄວາມປອດໄພເຫຼົ່ານີ້ແມ່ນມີຄວາມຈໍາເປັນສໍາລັບຜູ້ປະຕິບັດງານທັງຫມົດ.
7.4 ການຂະຫຍາຍເວລາສູງສຸດແລະຄວາມຫນ້າເຊື່ອຖື
ເພື່ອເຮັດໃຫ້ຄວາມຫນ້າເຊື່ອຖືສູງສຸດ, ຜູ້ຜະລິດແນະນໍາໃຫ້ໃຊ້ຊິ້ນສ່ວນທົດແທນທີ່ແທ້ຈິງ, ຮັກສາຫຼັກຊັບຂອງອາໄຫຼ່ທີ່ສໍາຄັນ, ແລະຮັກສາສະພາບແວດລ້ອມການເຮັດວຽກທີ່ສະອາດ. ນອກຈາກນັ້ນ, ການປັບປຸງຊອບແວທີ່ສະຫນອງໂດຍຜູ້ຜະລິດອຸປະກອນສາມາດປັບປຸງປະສິດທິພາບແລະເພີ່ມຫນ້າທີ່ໃຫມ່.
8. ຄໍາຖາມທີ່ພົບເລື້ອຍ
ໃນຂະນະທີ່ອຸປະກອນທັງສອງໃຫ້ວັດສະດຸປ້ອນໃສ່ເຄື່ອງຈັກປຸງແຕ່ງ, ເຄື່ອງປ້ອນທໍ່ໄດ້ຖືກອອກແບບໂດຍສະເພາະສໍາລັບວັດສະດຸທໍ່ (ສ່ວນທີ່ເປັນຮູ) ແລະໂດຍທົ່ວໄປແລ້ວປະກອບມີລັກສະນະການຊີ້ນໍາແລະການສະຫນັບສະຫນູນທີ່ປ້ອງກັນການຜິດປົກກະຕິ. ເຄື່ອງປ້ອນແຖບແມ່ນໃຊ້ສໍາລັບແຖບມົນແຂງ, ເລື້ອຍໆໃນການດໍາເນີນງານຂອງລ້ຽວ.
ເຄື່ອງປ້ອນທໍ່ແບບພິເສດບາງອັນມີກົນໄກການປັບຕົວໄວ ແລະຕົວກໍານົດການຕັ້ງໂປຣແກຣມທີ່ອະນຸຍາດໃຫ້ມີການປ່ຽນແປງຢ່າງໄວວາລະຫວ່າງຂະຫນາດ. ແນວໃດກໍ່ຕາມ, ລະບົບສ່ວນໃຫຍ່ຕ້ອງການການປັບຕົວບາງສ່ວນຄູ່ມື ແລະການຕັ້ງຄ່າອາຫານເມື່ອປ່ຽນເສັ້ນຜ່າສູນກາງຂອງທໍ່.
ເຄື່ອງປ້ອນທໍ່ທີ່ຂັບເຄື່ອນດ້ວຍ servo ໂດຍປົກກະຕິບັນລຸຄວາມຖືກຕ້ອງຂອງຄວາມຍາວຂອງອາຫານພາຍໃນ ± 0.2 ມມ, ຂຶ້ນກັບຄຸນນະພາບຂອງຕົວເຂົ້າລະຫັດແລະສະພາບກົນໄກຂອງກົນໄກການໃຫ້ອາຫານ. ລະບົບລະດັບສູງສາມາດບັນລຸ ± 0.05 ມມສໍາລັບຄໍາຮ້ອງສະຫມັກທີ່ຊັດເຈນ.
ດ້ວຍການບໍາລຸງຮັກສາທີ່ເຫມາະສົມ, ເຄື່ອງປ້ອນທໍ່ສາມາດປະຕິບັດຫນ້າເຊື່ອຖືໄດ້ສໍາລັບ 15 ຫາ 20 ປີຫຼືຫຼາຍກວ່ານັ້ນ. ອົງປະກອບສວມໃສ່ທີ່ສໍາຄັນເຊັ່ນ: ມ້ວນ, ສາຍແອວຂັບ, ແລະລູກປືນອາດຈະຕ້ອງການທົດແທນໃນໄລຍະ 2 ຫາ 5 ປີ, ຂຶ້ນກັບວົງຈອນການດໍາເນີນງານ.
ແມ່ນແລ້ວ, ເຖິງແມ່ນວ່າລະບົບອັດຕະໂນມັດຢ່າງເຕັມສ່ວນຕ້ອງການຜູ້ປະຕິບັດການທີ່ໄດ້ຮັບການຝຶກອົບຮົມເພື່ອກໍານົດພາລາມິເຕີ, ປະຕິບັດການກວດສອບປົກກະຕິ, ແລະແກ້ໄຂບັນຫາເລັກນ້ອຍ. ຢ່າງໃດກໍ່ຕາມ, ໂດຍທົ່ວໄປແລ້ວການຝຶກອົບຮົມແມ່ນມີຄວາມເຂັ້ມຂຸ້ນຫນ້ອຍກວ່າການປະຕິບັດການໃຫ້ອາຫານດ້ວຍມື, ແລະ HMIs ທີ່ທັນສະໄຫມເຮັດໃຫ້ລະບົບເປັນມິດກັບຜູ້ໃຊ້.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.ເປັນຜູ້ຜະລິດທີ່ເຊື່ອຖືໄດ້ຂອງທໍ່ feeders ແລະອຸປະກອນການປຸງແຕ່ງທໍ່, ສະຫນອງການແກ້ໄຂນະວັດກໍາໃຫ້ກັບລູກຄ້າທົ່ວໂລກ. ເພື່ອຄົ້ນຫາວິທີການປ້ອນທໍ່ຂອງພວກເຮົາສາມາດປັບປຸງປະສິດທິພາບການຜະລິດຂອງທ່ານ,ຕິດຕໍ່ພວກເຮົາສໍາລັບການປຶກສາຫາລືຜູ້ຊ່ຽວຊານແລະການອອກແບບລະບົບທີ່ກໍາຫນົດເອງ.
ຕິດຕໍ່ໄດ້


